
Манжеты армированные ГОСТ 8752-79: типы, маркировка и подбор
Манжеты армированные ГОСТ 8752-79: типы, маркировка и подбор
Армированная манжета, она же сальник, удерживает смазку в узле и защищает его от грязи. Разбираем, чем отличаются типы 1.1, 1.2, 2.1 и 2.2, как читать маркировку и как подобрать деталь по размерам вала и гнезда.
Манжета армированная по ГОСТ 8752-79 (в каталогах запчастей ту же деталь часто называют сальником) это кольцевое уплотнение для вращающихся валов насосов, редукторов, станков и электродвигателей. Деталь удерживает масло или рабочую жидкость внутри корпуса и не пускает внутрь пыль, воду и абразив. Стандарт задает требования к геометрии профиля, материалам, конструктивным исполнениям и правилам обозначения, поэтому одна и та же маркировка читается одинаково у любого производителя.
Конструкция и принцип работы
Название «армированная» деталь получила за стальной каркас: он придает кольцу жесткость и удерживает его с натягом в посадочном гнезде. Снаружи каркас обрезинен, для серийных изделий стандартно применяют маслобензостойкую резину на основе бутадиен-нитрильного каучука (NBR). По внутреннему контуру расположена рабочая уплотнительная кромка, которая охватывает вал, а с обратной стороны в паз установлена стальная пружина: она постоянно прижимает кромку к металлу.
Герметичность обеспечивается балансом усилия пружины и гидродинамического эффекта. Когда вал вращается, под рабочей гранью кромки образуется микроскопическая масляная пленка: она снижает трение и отводит тепло от зоны контакта. Если в конструкции есть вторая кромка, пыльник, она работает как внешний барьер и отсекает грязь до того, как абразив попадет под основную грань.
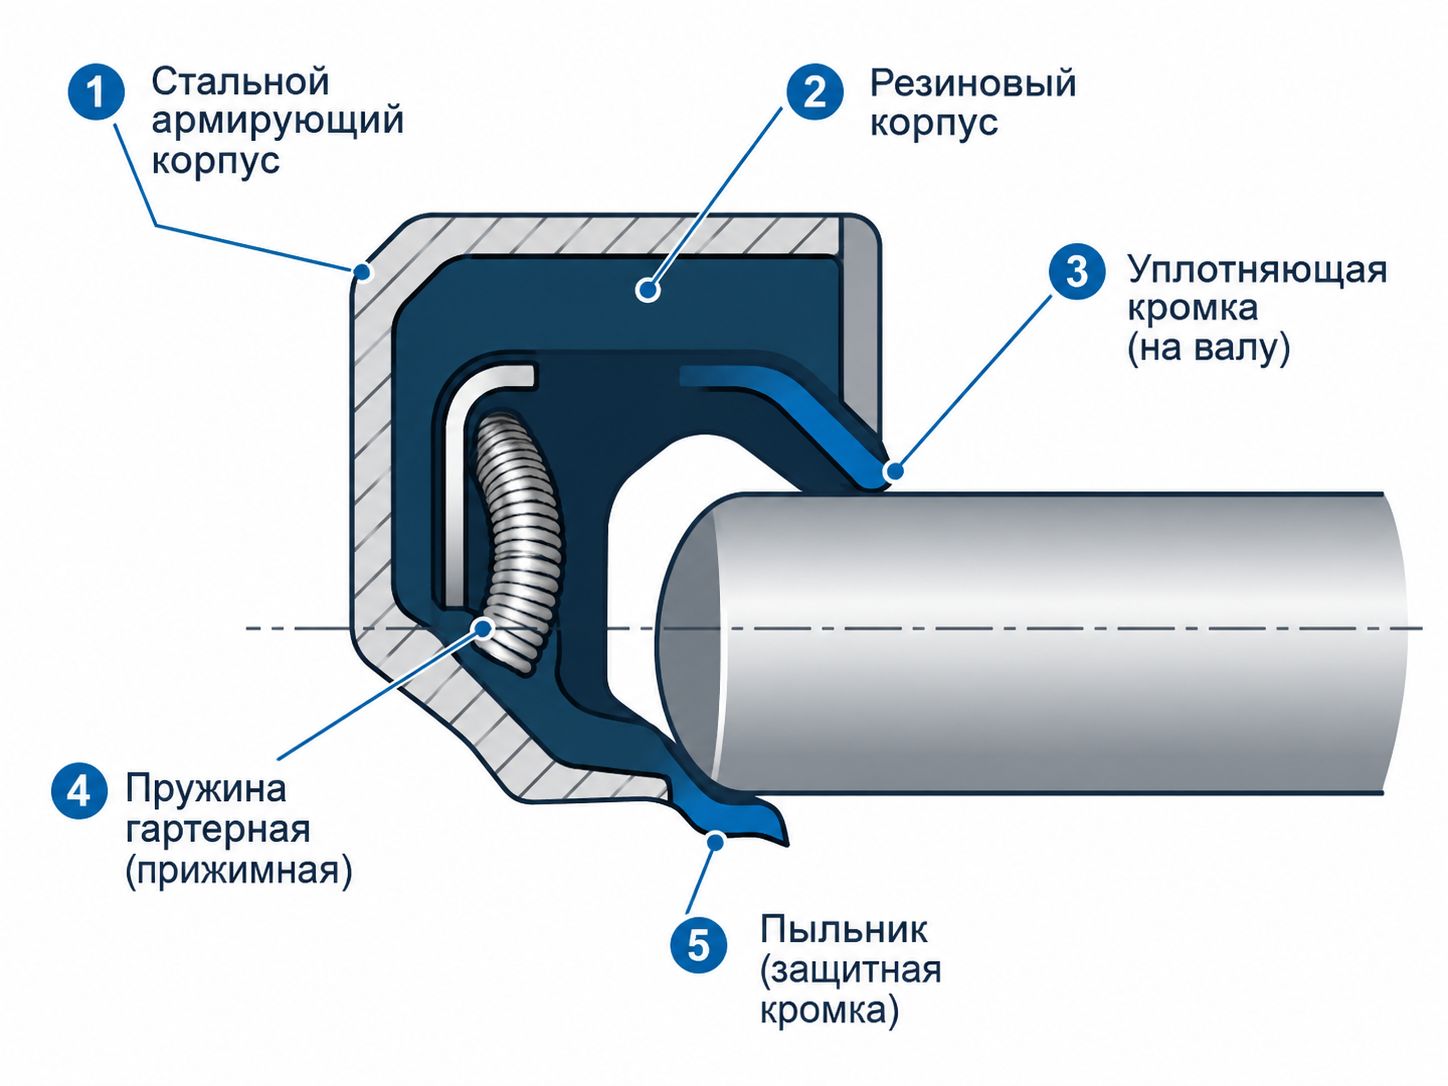
Устройство манжеты: 1 каркас, 2 резиновый корпус, 3 рабочая кромка, 4 пружина, 5 пыльник (тип 2)
Типы манжет по ГОСТ 8752-79
Стандарт делит уплотнения по двум признакам: количеству кромок (тип) и технологии изготовления рабочей грани (исполнение). Комбинация дает четыре модификации.
Тип 1 ставят в закрытых узлах, где нужно только удерживать среду внутри. Тип 2 выбирают, когда вал выходит наружу и контактирует с пылью, песком или влагой. Исполнение 1 базовое, исполнение 2 (формованная кромка без подрезки резцом) изготовляют по согласованию между производителем и заказчиком. Посадочные размеры d, D и h у обоих исполнений совпадают, поэтому деталь встает в то же гнездо, но профиль кромки и герметизирующие свойства различаются: замена одного исполнения другим это ремонтное решение, а не полный аналог.
Расшифровка маркировки
Обозначение строится по строгой схеме. Разберем пример 1.2-50х70-10 ГОСТ 8752-79, где блоки разделены дефисом, а диаметры внутри блока набраны кириллической буквой «х».
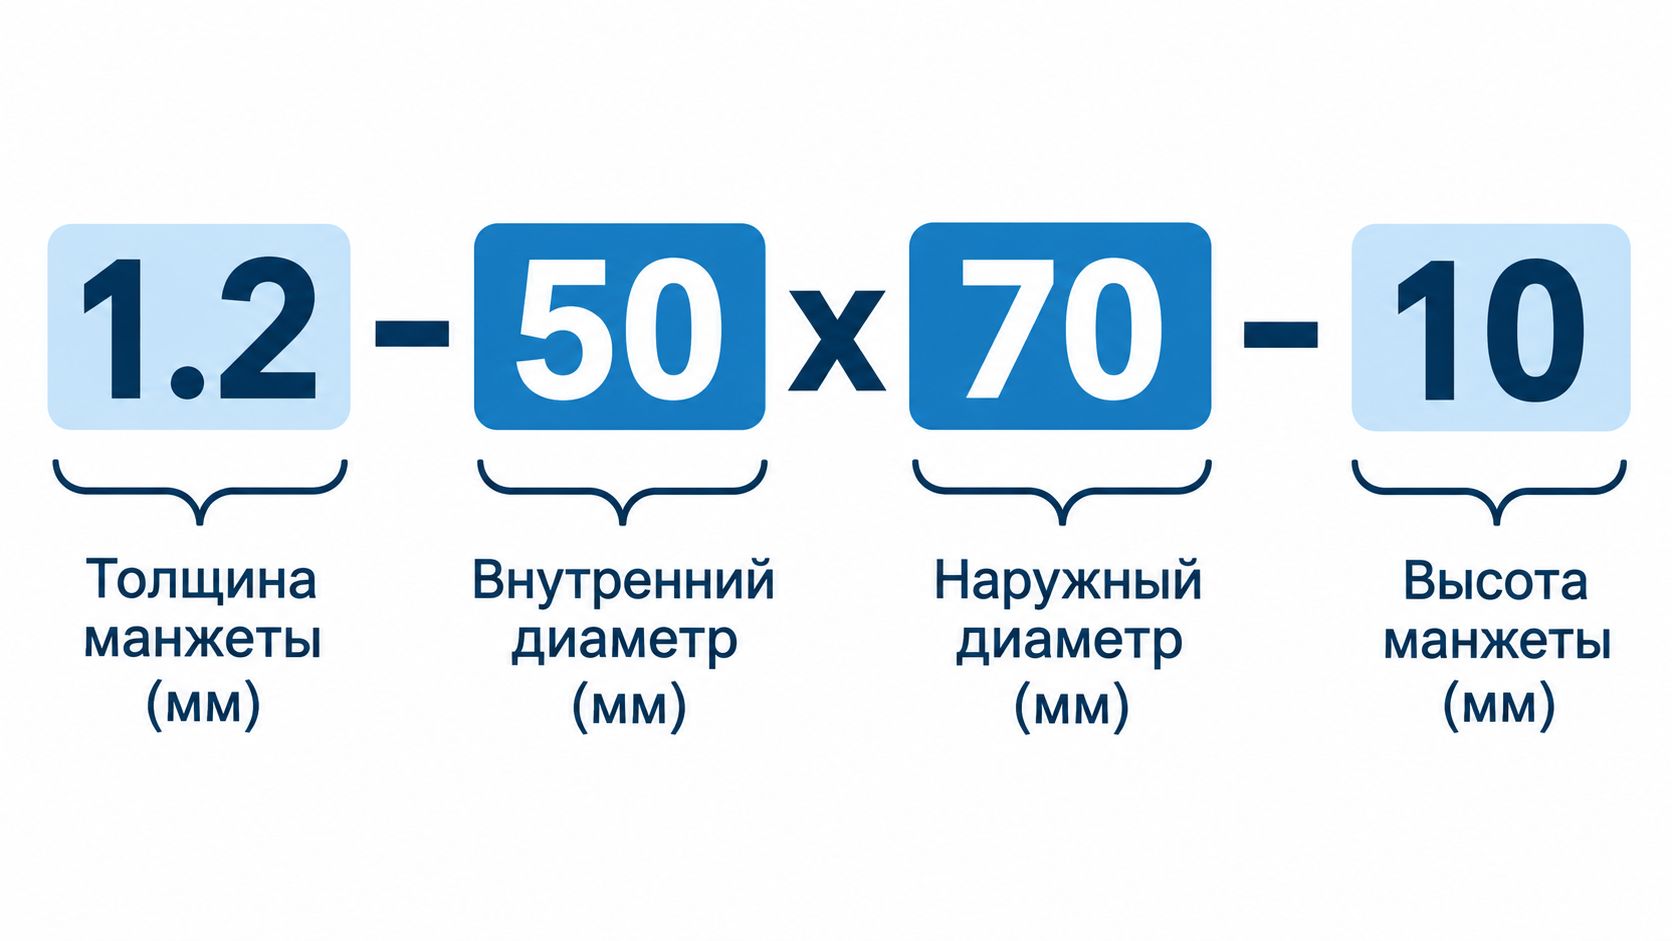
1.2
Тип 1 (однокромочная, без пыльника) и исполнение 2 (формованная кромка).
50
Диаметр вала d1: номинальный диаметр охватываемой шейки в миллиметрах.
70
Наружный диаметр D: диаметр расточки посадочного гнезда в корпусе.
10
Высота h: ширина кольца в миллиметрах. У типа 2 общая высота с пыльником отдельно нормируется как h1.
В паспортах оборудования после высоты может стоять цифра группы резины, например 1.2-50х70-10-1. На чертеже и при заказе обозначение читают слева направо: сначала тип, затем вал, корпус и высота. Когда узел разобран, а маркировка на торце детали стерлась, работают в обратном порядке: замеряют гнездо (правая часть), затем шейку вала и в конце выбирают тип по условиям работы.
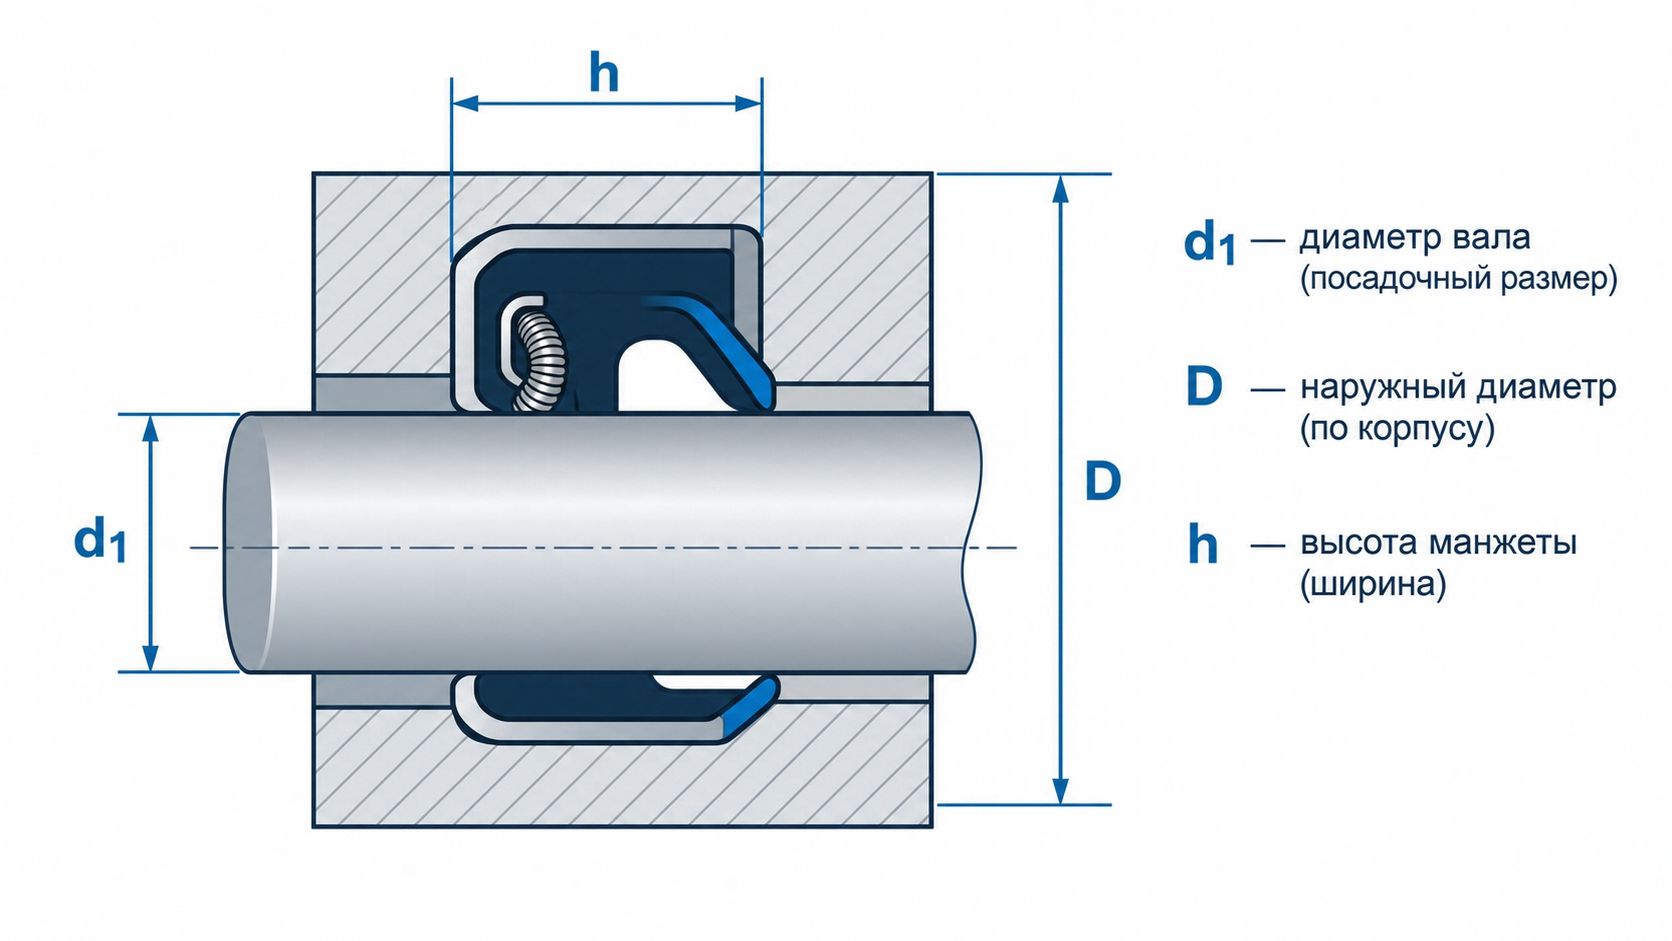
Три базовых размера: d1 по валу, D по гнезду в корпусе, h по глубине расточки
Таблица размеров
Стандарт охватывает валы от 6 до 500 мм, при этом для одного диаметра вала предусмотрено несколько наружных диаметров и высот под разные корпуса. Ниже ходовые сочетания из таблицы 1 стандарта для востребованного диапазона 10-50 мм.
Полный список типоразмеров, которые есть в наличии, приведен в карточке товара Манжеты армированные для валов ГОСТ 8752-79. Для редких и крупных диаметров свыше 60 мм размеры уточняйте у специалистов.
Материалы и рабочие условия
ГОСТ 8752-79 подбирает резиновую смесь под среду и температурный режим узла. Предельные параметры зависят от группы резины.
Рабочая среда
Минеральные масла (моторные, трансмиссионные, индустриальные), дизельное топливо, вода. Для пластичных смазок и других сред работу уточняют по согласованию.
Температура
От -60 до +170 °C в зависимости от группы резины: морозостойкие и теплостойкие смеси закрывают разные участки диапазона.
Давление и скорость
Избыточное давление до 0,05 МПа (0,5 кгс/см2), скорость вращения вала до 20 м/с по стандарту.
Группы резины
Группы 1-3 на основе NBR подходят для большинства задач. Для нагрева выше +100 °C берут фторкаучук групп 4-5 (до +150 и +170 °C) или силикон группы 6 (до +150 °C по моторным маслам).
Как подобрать манжету за 4 шага
Измерьте диаметр вала (d1)
Штангенциркулем на чистой неизношенной шейке. Не ориентируйтесь на отверстие снятой детали: в свободном состоянии кромка меньше вала на величину натяга, а у бывшей в работе она деформирована.
Определите посадочный диаметр (D)
Замерьте расточку гнезда в крышке корпуса. Если напрямую сложно, замерьте наружный диаметр обоймы демонтированной детали и подберите ближайший размер из ряда стандарта.
Замерьте высоту гнезда (h)
Высота детали должна совпадать с глубиной расточки. У типа 2 проверяйте общую высоту с пыльником (h1): гнездо должно принять деталь целиком, без перекрытия смазочных каналов.
Выберите тип по условиям
Закрытый картер внутри корпуса достаточно тип 1. Вал выходит наружу, пыль, грязь или влага выбираем тип 2 с пыльником.
Проверить наличие нужного размера и оформить заявку можно в разделе манжеты армированные ГОСТ 8752-79.
Типичные ошибки при подборе и установке
Самая дорогая ошибка
Подбор «на глаз» по старой кромке или линейкой по отверстию снятой детали. Замер занижен на 1-2 мм, новая деталь пережимает вал, перегревается и выходит из строя в первые же смены.
- Игнорирование состояния вала. Кольцевая выработка, задиры или коррозия на шейке не дают новой кромке создать герметичный контакт.
- Путаница между стандартами. Манжеты для вращающихся валов держат до 0,05 МПа. Для штоков и поршней гидроцилиндров нужны гидравлические манжеты по ГОСТ 14896-84 под высоким давлением.
- Монтаж без смазки кромки. При первом пуске сухое трение перегревает грань резины, кромка подгорает и теряет герметичность. Перед установкой нанесите тонкий слой масла.
- Запрессовка ударами молотка по обойме. Без оправки каркас перекашивается в гнезде, а пружина может соскочить с посадочного паза.
Чем отличаются манжеты 8752-79 от других
В каталогах рядом с сальниками для валов встречаются гидравлические и пневматические уплотнения со схожими размерными обозначениями, но принципиально другими профилями и назначением.
Гидравлические уплотнения по ГОСТ 14896-84 (а для тяжелых режимов шевронные пакеты по ГОСТ 22704-77) работают на штоках и поршнях гидроцилиндров и не имеют стальной обоймы. Изделия по ГОСТ 6678-72 предназначены для цилиндров и штоков пневматических устройств. Обозначение ТС (TC) относится к импортной классификации радиальных сальников с обрезиненным каркасом и пыльником: размеры подбирают по импортному ряду, рабочие параметры по каталогу конкретного производителя.
Часто задаваемые вопросы
Чем сальник отличается от манжеты
Для уплотнений по ГОСТ 8752-79 это одно и то же: кольцевая деталь со стальным каркасом и пружиной. Исторически сальником называли узел с мягкой набивкой, а манжетой фасонное кольцо из резины или кожи, но в сегодняшней практике запросы «сальник вала» и «манжета армированная» обозначают одну деталь.
Что значит 1.2 в маркировке
Первая цифра 1 это однокромочная конструкция без пыльника, вторая цифра 2 формованная рабочая кромка, полученная в пресс-форме без механической подрезки. Аналогично 2.2 означает тип 2 с пыльником и формованной кромкой.
Какой тип выбрать при пыли и грязи
Тип 2 с пыльником (модификации 2.1 или 2.2). Дополнительная кромка защищает рабочую грань и подшипниковый узел от песка, влаги и грязи снаружи. Для дорожной, строительной и сельхозтехники это штатное решение.
Можно ли ставить манжету 8752-79 в гидравлику
Нет. Армированные манжеты рассчитаны на вращение и давление до 0,05 МПа: в силовом контуре гидроцилиндра их вывернет или выдавит из гнезда. Для штоков и поршней применяют уплотнения по ГОСТ 14896-84.
Чем отличается исполнение 1 от исполнения 2
Технологией рабочей кромки. В исполнении 1 кромку подрезают резцом или шлифовальным кругом после вулканизации, в исполнении 2 она формуется в пресс-форме сразу. Посадочные размеры совпадают, профиль кромки и поведение в работе различаются.
Подбор манжет под ваш узел
Марка выбирается по четырем параметрам: тип конструкции, исполнение кромки, три размера (вал, гнездо, высота) и группа резины под условия работы. В разделе манжеты армированные ГОСТ 8752-79 собраны ходовые типоразмеры со склада в Екатеринбурге.
Компания РТИ Евраз поставляет уплотнения оптовыми партиями по всей России. Поможем сверить размеры по чертежам и образцам: позвоните по телефону +7 (800) 30-28-127 или оставьте заявку на сайте. Обзор других видов уплотнений читайте в статье Комплексное руководство по манжетам.
Поделиться:
Теги: Манжеты армированные, сальники, ГОСТ 8752-79, маркировка манжет, подбор уплотнений